În 2026, întrebarea pe care și-o pune orice manager serios de carieră nu mai este dacă să implementeze condition monitoring, ci unde să înceapă și până unde să-l extindă. Lansarea recentă a sistemului Rulmeca Monitoring System (RMS) — anunțat oficial la ConExpo-Con/Agg și prezentat în detaliu în ediția de aprilie a Pit & Quarry — confirmă o tendință care, până nu demult, părea rezervată doar utilajelor de top: monitorizarea predictivă ajunge acum până la cele mai discrete componente din lanțul de producție al unei cariere.
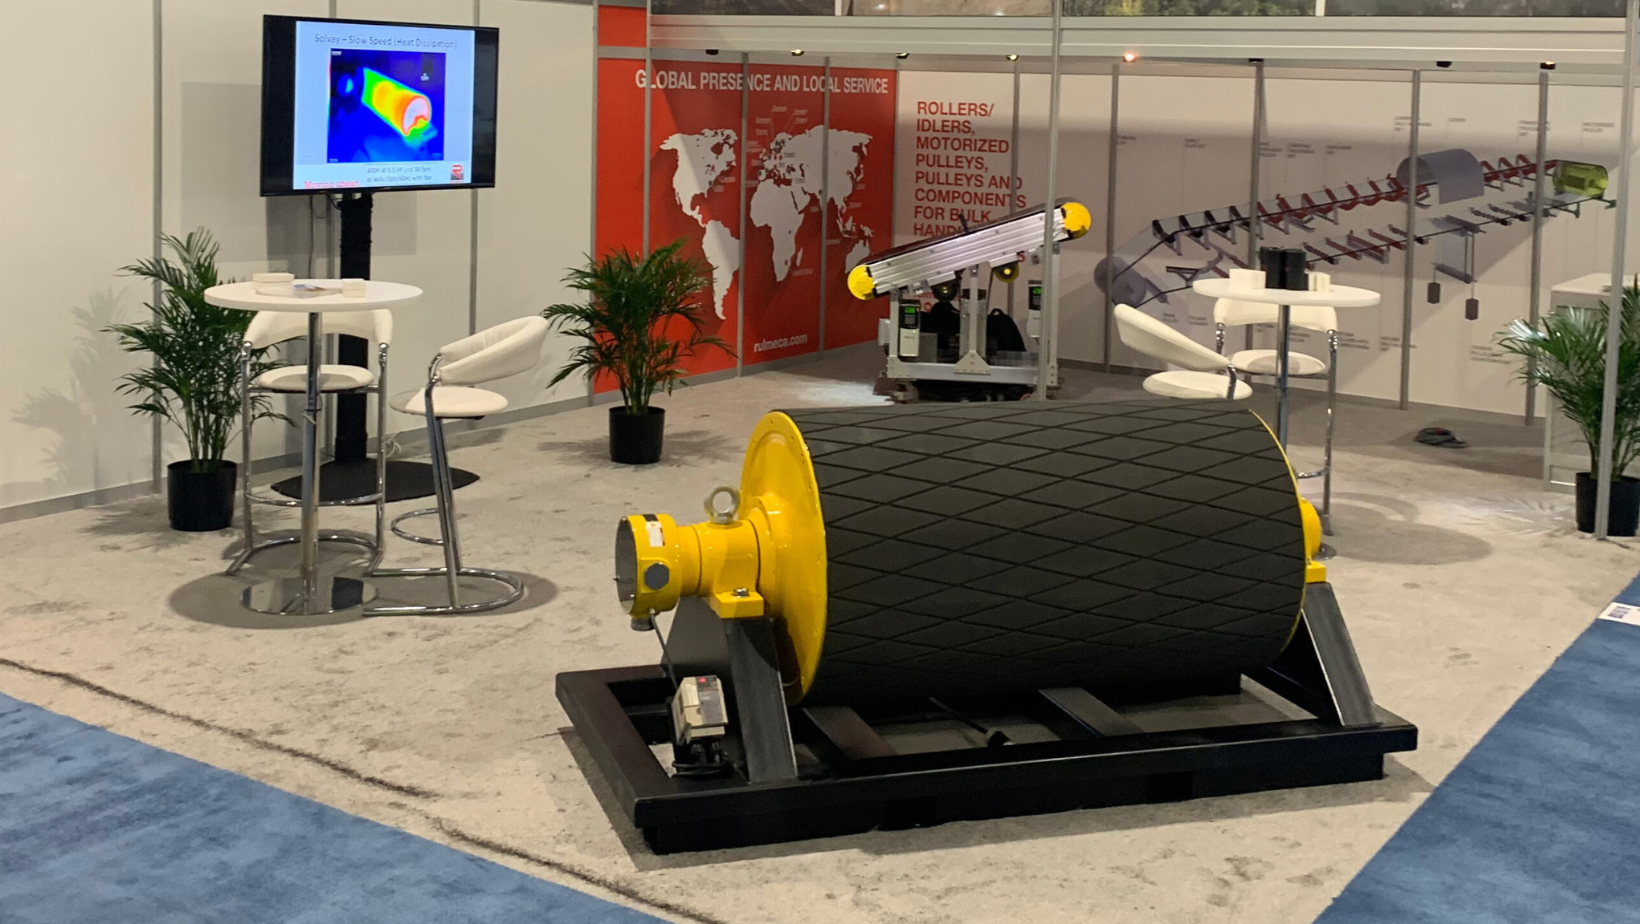
Tamburii motorizati ai benzilor transportoare sunt printre acele componente. Esențiali pentru funcționarea oricărei stații de concasare-sortare, dar adesea uitați în programele de mentenanță până în momentul în care cedează. Iar atunci când cedează, opresc tot.
Ce este și cum funcționează Rulmeca Monitoring System
RMS este un sistem de monitorizare în timp real al stării tamburilor motorizati Rulmeca, dezvoltat pe parcursul ultimilor doi ani și introdus pe piață în primăvara lui 2026. Sistemul colectează continuu patru parametri operaționali cheie:
- Vibrația — indicator timpuriu pentru dezechilibre, uzura rulmenților sau probleme de aliniere;
- Temperatura — semnal pentru frecare anormală, supraîncărcare sau deficiențe de lubrifiere;
- Curentul absorbit (amp draw) — reflectă încărcarea reală a motorului și eficiența mecanică;
- Rotația tamburului (efectiv viteza periferică a benzii) — indicator pentru alunecarea benzii, suprasolicitare sau scăderi de productivitate.
Datele ies dintr-o cutie terminal montată pe pulley și sunt agregate într-un gateway care le interpretează. Operatorul are două opțiuni: fie integrează datele în propriul sistem SCADA / DCS, fie folosește software-ul propriu RMS — recomandarea Rulmeca, pentru că oferă funcționalitate suplimentară.
Cea mai importantă funcționalitate a software-ului este stabilirea automată a benchmark-ului. După aproximativ 400-500 de ore de operare, sistemul își construiește singur o referință a “normalității” pentru acel tambur, în acea instalație, cu acel material transportat. Din acel moment, orice deviație de la tendința stabilită — vibrație în creștere, temperatură care urcă lent, curent care iese din interval — declanșează o alertă către client, însoțită de recomandări concrete de acțiune.
Așa cum a explicat Zach Laymon, sales manager la Rulmeca, diferența față de alertele clasice este esențială: “În loc ca operatorul să spună «motorul meu se încălzește», noi îi dăm ceva acționabil”. Cu alte cuvinte, sistemul nu doar semnalează probleme, ci le contextualizează. Iar la momentul publicării anunțului, primele 11 unități fuseseră deja livrate către clienți reali, instalarea fiind programată pentru aprilie.
De ce contează tamburii motorizati pentru o carieră
Pentru un operator obișnuit, tamburul motorizat este “componenta care face banda să meargă”. Pentru un mecanic-șef, este una dintre cele mai costisitoare piese de schimb din carieră. Iar pentru un manager de cost, este una dintre principalele cauze de downtime neplanificat.
Spre deosebire de un motoreductor exterior cu cuplaj clasic, un tambur motorizat încorporează tot ansamblul de antrenare — motor, reductor, cuplaj — într-o carcasă etanșă în interiorul tamburului. Avantajul este enorm: lipsa pieselor expuse, protecție împotriva prafului și a impactului, footprint redus, eficiență energetică mai bună. Dezavantajul: când ceva merge prost în interior, intervenția nu este simplă. Rar se face in situ; de cele mai multe ori, tamburul trebuie scos și înlocuit, urmând să fie reparat în atelier sau la furnizor.
În aceste condiții, fiecare oră de avertizare timpurie este transformată direct în ore de producție salvate. Diferența dintre un tambur care cedează brusc într-o tură de noapte și unul care a fost programat pentru schimbare planificată poate însemna 12-24 de ore de oprire pentru toată stația — pentru că nu ai cum să sortezi piatră dacă banda principală nu funcționează.
Aici trebuie subliniat un lucru esențial pentru economia oricărei cariere: downtime-ul nu este o pierdere izolată. O bandă oprită blochează concasorul primar, care la rândul lui blochează ciclul de încărcare-descărcare-foraj, care duce la basculante imobilizate, la operatori plătiți care nu produc și la întârzieri în onorarea comenzilor. O singură componentă “ascunsă” poate paraliza un flux de zeci de mii de tone pe zi.
“De la 1950 la 2026”: de ce vine inovația abia acum
Una dintre observațiile cele mai interesante făcute de Laymon în interviul pentru Pit & Quarry este aceasta: “În mare parte, tamburii motorizati nu s-au schimbat prea mult din anii ’50. Am rafinat tehnologia de-a lungul timpului, dar acesta este ceva nou.”
E o afirmație care merită citită cu atenție de orice operator de carieră. Există în industrie întregi categorii de echipamente despre care presupunem că “merg bine, nu trebuie atinse” — pur și simplu pentru că au mers bine de zeci de ani. Tamburii motorizati sunt unul dintre acestea. Concasoarele primare cu fălci — cu mecanismul lor de bază neschimbat din secolul XIX — sunt altul. Plăcile de uzură de tip Hardox/Quard, dezvoltate în anii ’70, sunt altul.
Faptul că un producător de talia Rulmeca decide abia în 2026 să adauge senzori și software de monitorizare pe o componentă matură de șapte decenii este un semnal că paradigma s-a schimbat. Întrebarea nu mai este “merge bine?”, ci “putem ști în avans când nu va mai merge bine?”. Diferența între aceste două întrebări face diferența între o carieră care produce previzibil și una care funcționează în regim de urgență.
Lecția extinsă: condition monitoring nu se oprește la concasor
În rapoartele de început de an ale publicațiilor de profil — Pit & Quarry, International Mining, Mining Magazine — mentenanța predictivă apare constant printre primele trei trenduri pentru 2026. Atenția mediatică s-a concentrat până acum pe utilajele “vizibile”: concasoare conice cu sisteme de monitorizare a uzurii liner-elor, ciururi cu analizoare de vibrații, basculante autonome cu telemetrie integrată.
Lansarea RMS aduce însă o nuanță importantă: predictive maintenance este eficientă doar dacă acoperă tot lanțul critic, nu doar utilajele de top. O stație de concasare echipată cu cea mai avansată monitorizare a uzurii pe concasorul primar, dar care își pierde producția 18 ore din cauza unui rulment de la tamburul benzii de evacuare, nu este o stație “modernă” — este una cu un punct orb costisitor.
Pentru un manager de carieră, asta deschide o discuție mai largă: cum arată un program complet de condition monitoring pe lanțul de producție?
În principiu, ar trebui să acopere cel puțin următoarele zone critice:
- Concasorul primar — uzura plăcilor de fălci, vibrațiile pe rulmenții excentricului, temperatura uleiului hidraulic;
- Concasoarele secundare/terțiare conice — uzura mantle-ului și a concave-lui, presiunea în sistemul hidraulic, ovalitatea axului;
- Concasoarele cu impact — starea blow bars-urilor, temperatura rulmenților rotorului, vibrația globală a carcasei;
- Stațiile de sortare — analiza vibrațiilor pe ciururi, balansul și rezonanța, integritatea structurală a screen box-ului;
- Sistemul de transport — tamburii motorizati (acum acoperiți de RMS), rulmenții la tamburii standard, alinierea benzii, uzura role-lor de impact;
- Echipamentele auxiliare — pompele de apă pentru spălare, compresoarele, generatoarele.
Fiecare dintre aceste zone are propriile sale moduri de cedare, propriile sale semnale de alertă, propriile sale ferestre de avertizare timpurie. Iar fiecare are propriul cost al downtime-ului — care, în cazul componentelor “ascunse” precum tamburii sau pompele, este de regulă subestimat până în momentul cedării.
Ce să urmărești dacă evaluezi un program de condition monitoring
Pentru un manager de carieră care studiază lansări de tipul RMS și vrea să construiască un program coerent, câteva principii sunt mai relevante decât specificațiile individuale ale fiecărui sistem:
- Începe cu zonele cu cel mai mare impact pe downtime, nu cu cele mai vizibile. Concasorul primar atrage atenția, dar deseori cea mai costisitoare oprire vine de la o componentă auxiliară.
- Acordă atenție perioadei de benchmark. Sistemele care își stabilesc singure referința (cum face RMS după 400-500 ore) sunt mai precise decât cele care aplică praguri generice.
- Datele trebuie să se transforme în acțiuni concrete. O alertă “vibrația a crescut cu 15%” nu este utilă decât dacă vine însoțită de o recomandare clară: înlocuiește rulmentul X în următoarele 200 de ore.
- Integrează monitorizarea cu calitatea pieselor de schimb. Cea mai performantă monitorizare nu compensează folosirea unor componente sub-standard. Senzorii îți spun când să schimbi piesa; calitatea piesei îți spune cât de des o vei schimba.
- Gândește pe lanțul integral, nu pe componentă izolată. Optimizarea unei singure verigi expune mai clar punctele slabe ale celorlalte.
Concluzie
Rulmeca Monitoring System nu este, în sine, o revoluție tehnologică. Este însă un semnal clar despre direcția în care se mișcă industria materialelor de masă: condition monitoring devine standard pe componente despre care, până nu demult, presupuneam că nu trebuie monitorizate. Ceea ce înseamnă, pentru carierele care vor să-și păstreze marja în anii următori, că zona “punctelor oarbe” se va restrânge inevitabil — fie din proprie inițiativă, fie sub presiunea concurenței.
Pentru noi, la Corporation Construct, acest tip de tendințe confirmă o filozofie de care ne ghidăm de mult: eficiența unei cariere se câștigă pe lanțul integral, nu pe utilajul-vedetă. De la plăcile de fălci care intră în concasorul primar, până la sitele care separă sorturile finale și până la tamburul motorizat care evacuează produsul pe stoc, fiecare componentă influențează costul total per tonă. Rolul nostru este să ne asigurăm că, pe segmentul pe care îl deservim — piese de uzură pentru concasare și sortare — clienții noștri au la dispoziție atât componentele potrivite, cât și expertiza care să le ajute să le integreze într-un program de mentenanță inteligent.
Pentru că, la finalul zilei, singura măsură care contează este aceeași pentru toți: tone produse, ore de funcționare, cost per tonă.